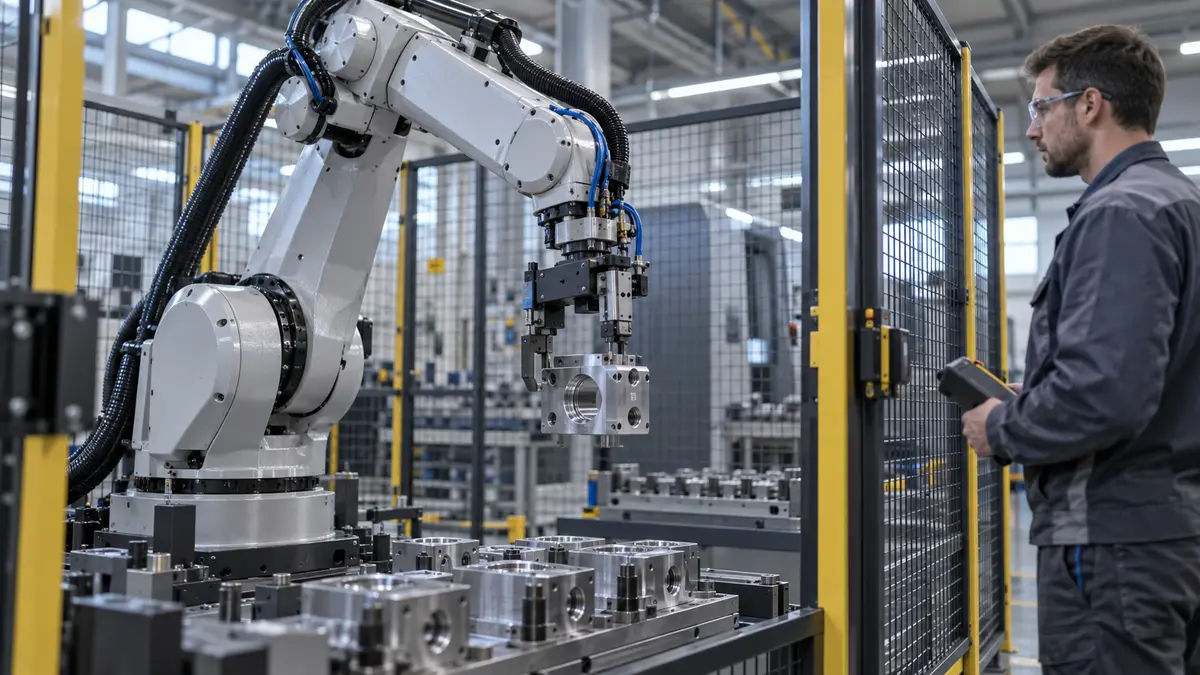
В 2025 году на заводах по всему миру работали пять миллионов промышленных роботов, согласно данным Международной федерации робототехники. 28 сентября издание Мануфэкчуринг Дайв (Manufacturing Dive) сообщило об этом рубеже, опираясь на новые отраслевые показатели федерации. Масштаб заметен, но подсчёт установленных машин оставляет отдельный вопрос для каждого предприятия: как робот становится частью надёжного производственного маршрута? Этот вопрос касается обрабатываемой детали, окружающего оборудования, работников и реакции на отклонения, а не только самой механической руки. Глобальное число помогает понять распространённость технологии, но не описывает готовность конкретного участка выпускать требуемую продукцию.
Решения об автоматизации становятся яснее, когда успех оценивают по операции, которую система должна обеспечить, а не по демонстрации отдельной машины. Заводу может требоваться стабильная передача между станциями, воспроизводимый контроль или уменьшение трудностей ручного перемещения. Это разные задачи с разными требованиями. Мировой рубеж даёт контекст внедрения, но не доказывает пригодности, производительности или готовности отдельного применения. Ниже рассматриваются шаги, превращающие предложенное применение в работающую систему. Каждый шаг связывает возможность оборудования с определённым результатом и помогает обозначить границы утверждений, которые предприятие может делать на основании проведённого испытания.
Работающий парк отличается от установок за год
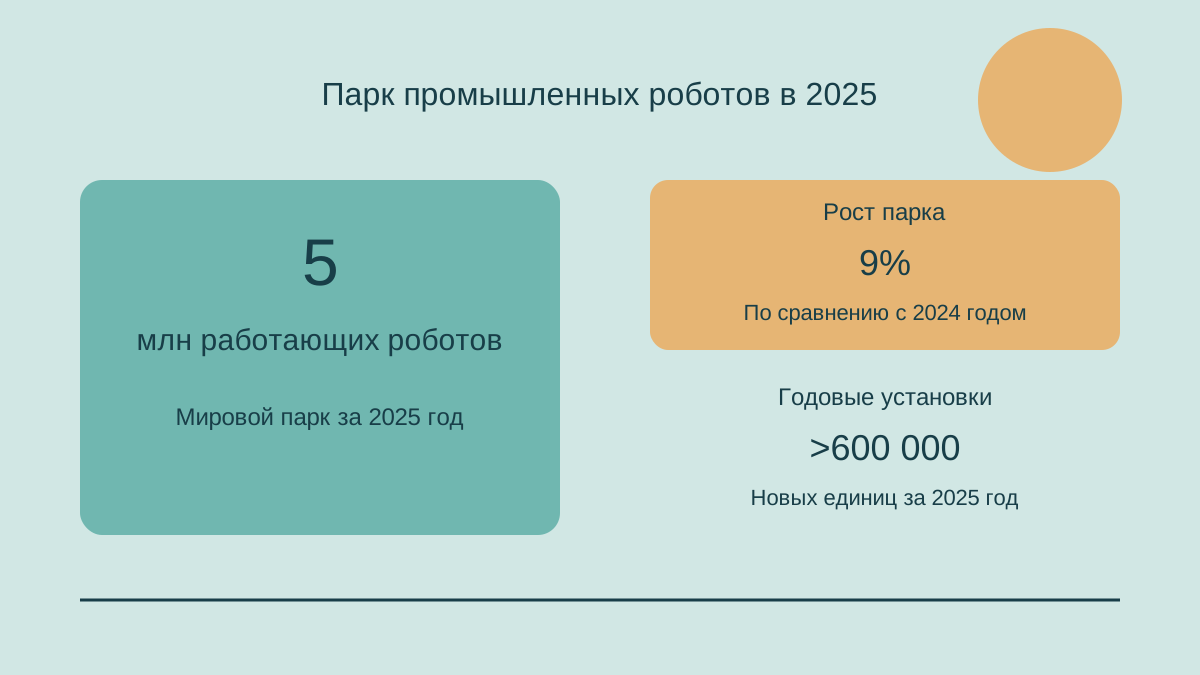
Сообщение Мануфэкчуринг Дайв отделяет мировой действующий парк от машин, установленных за год. В объявлении федерации о Всемирной робототехнике парк за 2025 год оценён в пять миллионов единиц, на девять процентов больше предыдущего года. Годовые установки выросли на одиннадцать процентов: появилось более шестисот тысяч новых единиц. Парк описывает совокупность работающих машин, а число установок — добавления за определённый период. Показатели связаны, но не являются взаимозаменяемыми величинами.
Федерация также прогнозирует дальнейший рост установок. Прогноз не является ни наблюдавшимся числом, ни обязательством отдельных предприятий. Разделение категорий не позволяет выдать большой действующий парк за покупки одного года, а ожидаемые будущие установки — за завершённый результат. Для руководителя производства ни одна категория не заменяет разбор применения. Они описывают рынок, на котором принимаются решения об оборудовании, тогда как само решение требует подтверждений по конкретной задаче. Поэтому отраслевые данные следует сохранять в роли контекста, отдельно от оценки того, что именно робот способен сделать на выбранном участке при его нынешних условиях работы.
Начинать следует с детали, а не с манипулятора
Применение робота начинается с предмета, который он обрабатывает, и требуемого результата. Форма, поверхность, масса и ориентация детали влияют на способы подачи и удержания. Задача, выглядящая простой при тщательно установленном образце, может стать сложнее при различиях входящих деталей. Поэтому разбор должен описывать допустимый диапазон входов, а не только лучший образец для показа. Такой диапазон помогает определить обычный процесс и условия, требующие другой реакции. Он также делает явным предположение о том, какие детали вообще входят в область проверяемого применения, вместо обещания одинаковой работы с любым поступающим предметом.
Желаемый результат тоже нуждается в ясном описании. Перемещение в указанную точку отличается от установки в приспособление, соединения с другой деталью или подготовки к контролю. Каждый результат требует собственных подтверждений. Успешный захват не доказывает успешной сборки, а завершённое движение не означает отсутствия повреждения. Если начать с детали и результата, выбор оборудования будет связан с фактической задачей, а не с общим желанием увеличить автоматизацию. Тогда участники обсуждения смогут сравнивать предложенную возможность с производственным требованием, не подменяя это сравнение впечатлением от скорости или сложности движений механической руки.
Подача определяет воспроизводимость
До действия робота деталь должна поступить в состоянии, которое система может распознать. Лоток, конвейер, приспособление или другая схема подачи помогают определить положение и ориентацию. Если подача изменяется за пределами проверенного диапазона, руке может понадобиться дополнительное распознавание либо потребуется улучшение предыдущего процесса. Поэтому предлагаемая ячейка должна включать способ поступления деталей. Входящие материалы нельзя считать безупречно расположенными предметами, которые кто-то другой всегда подготовит. Такая подготовка является частью производственной системы и требует собственной ответственности, даже если на демонстрации она выглядит незаметной или не занимает много времени.
Разбор может проследить путь детали от предыдущей операции до начала работы робота. В нём записывают, как сохраняется ориентация, как обнаруживается пустое место и как отделяется неподходящий предмет. Эти вопросы делают скрытую зависимость видимой. Они также помогают отличить применение, воспроизводимое в управляемом диапазоне, от предположения о способности справляться с любыми отклонениями. Последнее утверждение требует существенно больше подтверждений, чем показ на небольшом одинаковом наборе деталей. Чем яснее границы входов, тем легче определить, какие результаты испытания относятся к обычной работе, а какие требуют отдельной проверки до расширения области применения.
Захват входит в производственный процесс
Инструмент на конце руки превращает перемещение в полезную операцию. Захват должен надёжно удерживать деталь, учитывая её поверхность и форму. Усилие или контакт, подходящие одному компоненту, могут не подходить другому. Замена инструмента тоже способна добавить этап в цикл, со своими требованиями к положению, подтверждению и обслуживанию. Если считать захват второстепенным аксессуаром, важные ограничения применения останутся скрытыми. Оценка должна включать не только движение руки, но и связь инструмента с конкретной деталью во всех предусмотренных положениях. Именно эта связь определяет, можно ли выполнить нужную операцию без потери качества.
Описание процесса должно указывать, что подтверждает правильное удержание и что происходит при отсутствии подтверждения. Оно также описывает освобождение детали на принимающей станции. Предмет, вышедший из захвата, не обязательно оказался правильно установленным. Эти различия дают более полное определение успешного цикла. Они не означают, что у названной роботизированной системы имеется недостаток. Они показывают зависимость рабочего применения от отношений между рукой, инструментом и конкретным производственным требованием. Такой подход позволяет обсуждать готовность без чрезмерно широкого обещания, которое опирается только на факт выполненного движения и не учитывает состояние детали после завершения операции.
Время цикла относится ко всему маршруту
Быстрое движение не обязательно создаёт быстрый производственный маршрут. Подача, проверка, закрепление, обработка и освобождение могут занимать время по отдельности. Некоторые этапы совмещаются, другие идут последовательно. Поэтому время движения робота рассматривают вместе с соседними операциями, а не используют как прямую оценку общего выпуска. Самая медленная необходимая часть маршрута может находиться вне роботизированного действия, привлекающего внимание на показе. В таком случае ускорение руки не меняет итоговый темп в той же пропорции. Для содержательной оценки нужно показать, как разные операции соединяются и какое условие определяет начало следующего шага.
Схема маршрута может фиксировать условия начала и завершения каждого этапа. Она показывает, когда робот ждёт станцию, когда станция ждёт деталь и когда готовая работа может покинуть участок. Такая схема позволяет обсуждать ограничение, не приписывая каждую задержку механической руке. Применение способно улучшить стабильность или перемещение, даже если другой процесс остаётся пределом выпуска. Ценность установки следует оценивать по задаче, которую она должна улучшить, с ясным обозначением этого предела. Это помогает сохранить полезный результат автоматизации в правильных границах, вместо неподтверждённого обещания одинакового роста производительности на всех этапах производства.
Буферы меняют место ожидания
Буфер между операциями способен помочь одной станции продолжать работу при кратком перерыве другой. Однако он также может накапливать детали, которым ещё нужны обработка, контроль или учёт. Больше предметов в буфере не означает больше выполненных клиентских заказов. Поэтому предлагаемый роботизированный маршрут должен описывать, какое отклонение поглощает буфер и как сохраняется различимость деталей при прохождении через него. Иначе местное улучшение создаст менее заметную очередь в другой части системы. В оценке полезно видеть не только свободное пространство, но и правила перехода работы из накопления к следующему действию.
Среди существенных вопросов находятся условия выпуска детали, реакция при заполненном буфере и обращение с предметом, чей статус неясен. Эти условия можно проверять во время опытного применения. Они содержательнее предположения, что дополнительное место автоматически устранит любое несоответствие времени станций. Буфер способен поддержать определённую рабочую схему, но не заменяет отсутствующего решения о направлении работы или подтверждениях готовности детали к следующей операции. Таким образом, его роль тоже имеет границы. Если они описаны, команда сможет отличить полезное сглаживание короткого перерыва от накопления незавершённой работы, которое только переносит проблему на более поздний момент.
Контролю нужно место в последовательности
Роботизированная операция может быть хорошо воспроизводимой и при этом повторять результат, не соответствующий требованию к изделию. Поэтому контроль касается исхода, а не только выполнения инструкций машиной. В разборе процесса определяют проверяемую характеристику, момент проверки и запись, связывающую результат с деталью. Без такой связи успешный машинный цикл можно ошибочно принять за подтверждение пригодности продукта. Различие важно для всей оценки: робот мог выполнить своё движение правильно, но производственный маршрут ещё не доказал, что покупатель получит изделие нужного качества. Эти два вида подтверждения должны оставаться видимыми по отдельности.
Маршрут также должен описывать реакцию на неудачный либо недоступный контроль. Деталь может ждать, уходить в отдельную зону или возвращаться для определённого исправления. Подходящий выбор зависит от фактического процесса. Для оценки важно, чтобы реакция была намеренной и прослеживаемой. Контроль не должен выглядеть неформальной добавкой после проектирования остального применения. Его требования способны влиять на приспособления, подачу и сведения, сопровождающие работу. Если учесть это заранее, команда сможет проверять законченный маршрут, а не набор отдельных действий, между которыми нет ясного правила передачи статуса и ответственности за качество.
Отклонения определяют реальные границы применения
Обычная работа — лишь одна часть производственной системы. Отсутствующая деталь, неуверенный результат датчика или неготовая принимающая станция способны прервать маршрут. Применению нужен определённый способ распознавать такие условия и сообщать состояние работы. Испытание, в котором отклонения не встретились, даёт ограниченное подтверждение поведения ячейки за более длительный период. Оно может показать нормальную последовательность, не проверив решения при невозможности её продолжить. Поэтому отсутствие проблемы на коротком показе нельзя автоматически расширять до обещания надёжности при всех предусмотренных условиях длительного выпуска. Для такого обещания нужны другие наблюдения.
Полезное опытное применение включает документированный разбор ожидаемых отклонений в своей области. Цель — уточнить ответственность и подтверждения для продолжения работы, а не утверждать предсказуемость любого события. Запись об отклонении может показывать, известен ли статус детали, остановился ли маршрут в определённом состоянии и кто разрешает следующее действие. Это помогает оценивать готовность без приравнивания отсутствия видимой проблемы на демонстрации к полной надёжности. Команда получает содержательную основу для обсуждения границ применения. Она может понять, какое событие проверялось и какой вывод поддерживается результатом, не заполняя остальные пробелы ожиданиями.
Переналадка проверяет гибкость
Применение, работающее с одним изделием, может потребовать дополнительных действий для другого. Изменения способны затронуть приспособления, инструменты, программы, подачу или контроль. Выражение «гибкая автоматизация» приобретает смысл только при описании предполагаемого диапазона изменений. Система для определённого семейства компонентов не становится автоматически системой для любой продукции завода. Определение семейства сохраняет утверждение в пределах доступных подтверждений. Оно также помогает участникам сравнивать разные предложения: один вариант поддерживает узкий диапазон без существенной подготовки, другой допускает более широкий диапазон, но требует новых действий перед переходом к следующему изделию.
Разбор переналадки показывает, что остаётся прежним, что заменяется и что требует повторного подтверждения. Он также рассматривает проверку правильной настройки до возобновления производства. Так подготовка входит в маршрут, а не остаётся невидимым интервалом за пределами обещанного времени цикла. Гибкость полезна, но имеет область и цену в виде внимания, инструмента и подтверждений. Эти ограничения следует помещать рядом с выгодой при оценке применения. Иначе возможность переключения будет описана слишком широко, а реальные условия переключения появятся только тогда, когда команда уже согласует заказ на продукт, который прежняя проверка не охватывала.
Люди и обслуживание обеспечивают доступность
Роботизированная ячейка продолжает зависеть от людей, способных понимать её состояние, обслуживать соседнее оборудование и управлять приоритетами выпуска. Навыки могут распределяться между операторами, ремонтниками, технологами и специалистами контроля. План, называющий только ответственного за программирование, пропускает остальные роли. Разбор должен показывать, кто поддерживает каждую часть маршрута и как сведения о проблеме доходят до человека, который может её решить. Это важно даже при успешном нормальном цикле. Готовность программы не означает готовности всей организации поддерживать процесс, если возникнет перерыв или понадобится определить статус незавершённой детали.
Обслуживание также касается инструмента, приспособлений, датчиков и подачи. Исправная рука не компенсирует любую проблему в других местах ячейки. Записи помогают отличать повторяющиеся признаки от единичных событий и связывать перерывы с выполнявшейся работой. Эти наблюдения не дают прогнозной величины доступности для конкретной установки. Они объясняют необходимость системного взгляда. Число роботов на предприятии полезно как информация об инвентаре, но не измеряет надёжности полного маршрута. Для такой оценки требуется знать, какую работу выполняли, при каких условиях она шла и какие перерывы относились к самой машине либо к зависимым операциям.
Опытное применение оценивают по определённому вопросу
Опытная работа наиболее содержательна, когда отвечает на вопрос, заданный до демонстрации. Может ли схема обрабатывать определённый диапазон входов? Сохраняется ли связь контроля с деталью? Способна ли команда распознать отклонение и сохранить статус работы? Каждый вопрос подсказывает собираемые подтверждения и границу вывода. Общее намерение показать работоспособность автоматизации менее полезно, поскольку оставляет значение успеха открытым для последующей перемены. Чёткое начало оценки делает результат понятнее для людей, которые не участвовали в показе. Они смогут увидеть проверенную возможность и отдельно рассмотреть, какие дополнительные подтверждения нужны перед расширением применения.
- Определить деталь, требуемый результат и проверяемый диапазон входов.
- Включить подачу, инструмент, контроль и соседние станции в маршрут.
- Записывать ожидание, переналадки и отклонения рядом с успешными циклами.
- Связать решение о расширении с фактически продемонстрированной возможностью.
Рубеж пяти миллионов описывает распространение промышленной робототехники. Работа по внедрению происходит на более конкретном уровне: деталь, маршрут и организация, способная его поддерживать. Обоснованный разбор соединяет эти элементы, не превращая рыночную статистику в гарантию местного результата. Именно так робот переходит от статуса установленной машины к полезной части производства, с возможностями и ограничениями, видимыми для зависящих от него людей. Такой переход нельзя измерить только числом купленных рук. Его подтверждают определённая операция, прослеживаемый результат и способность команды поддержать выбранную область применения при обычной работе и предусмотренных отклонениях.
Ваше мнение
Поделитесь своим взглядом на тему статьи.